
Fertigung · Stand Juni 2026
Maschinenpark – Modernste CNC-Technologie auf 1.500 m²
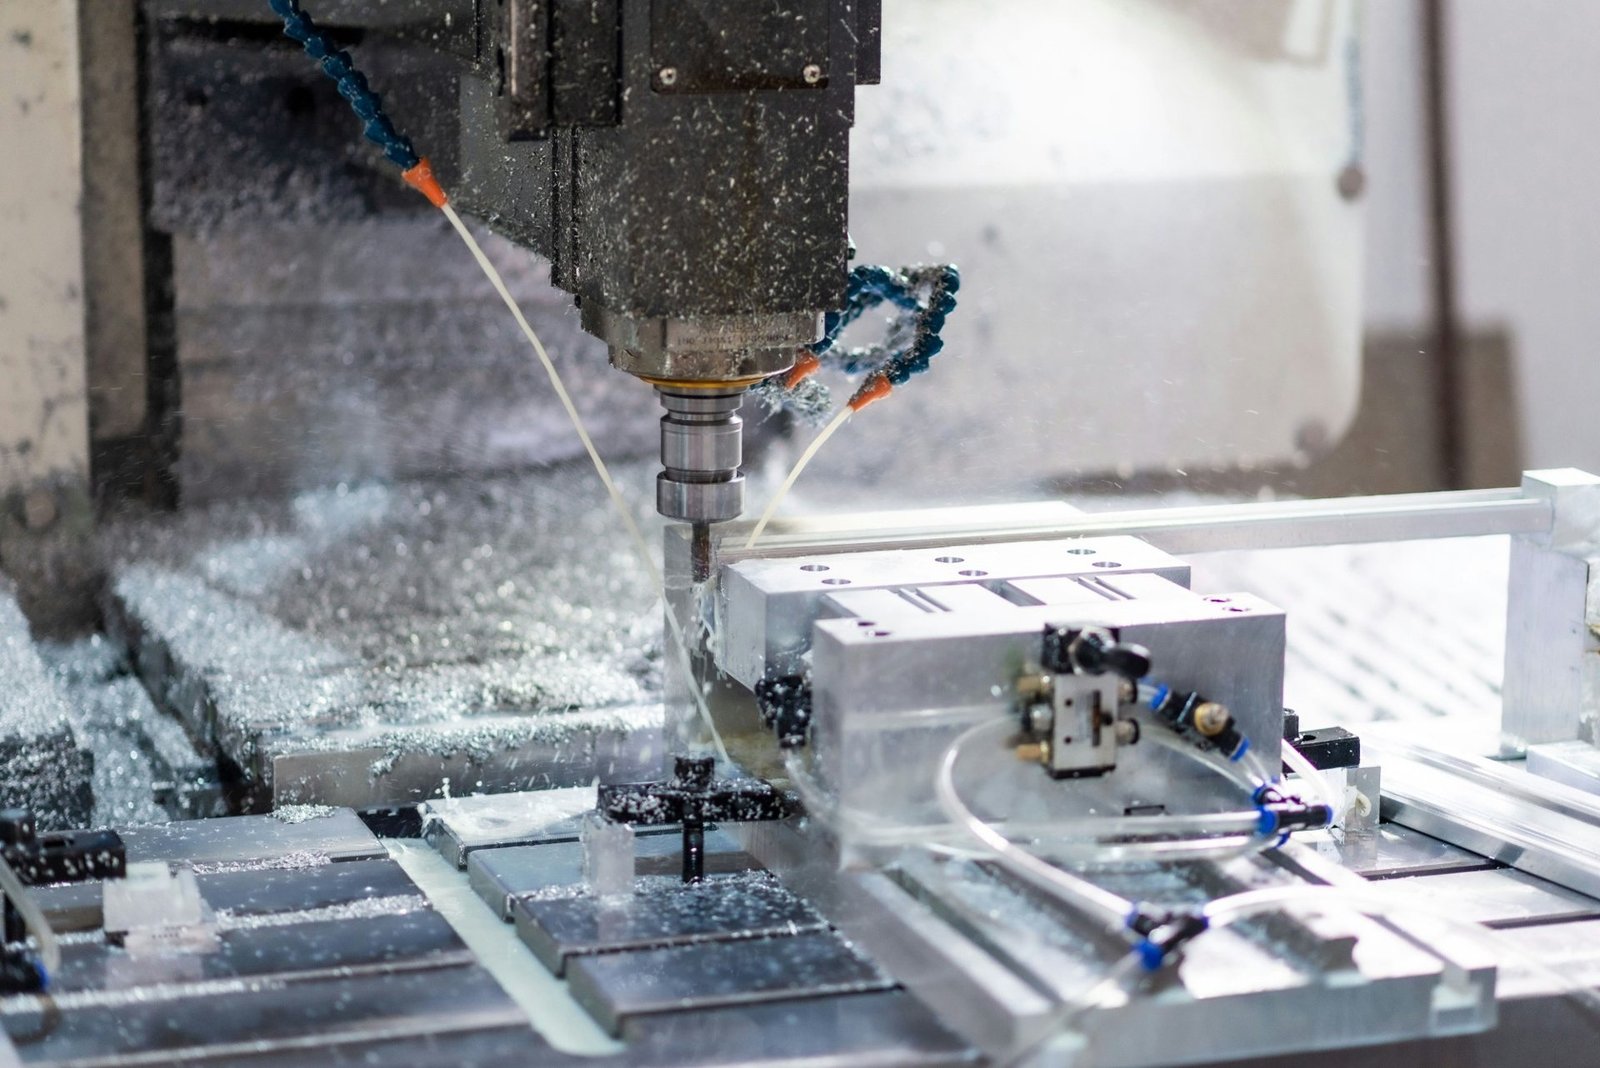
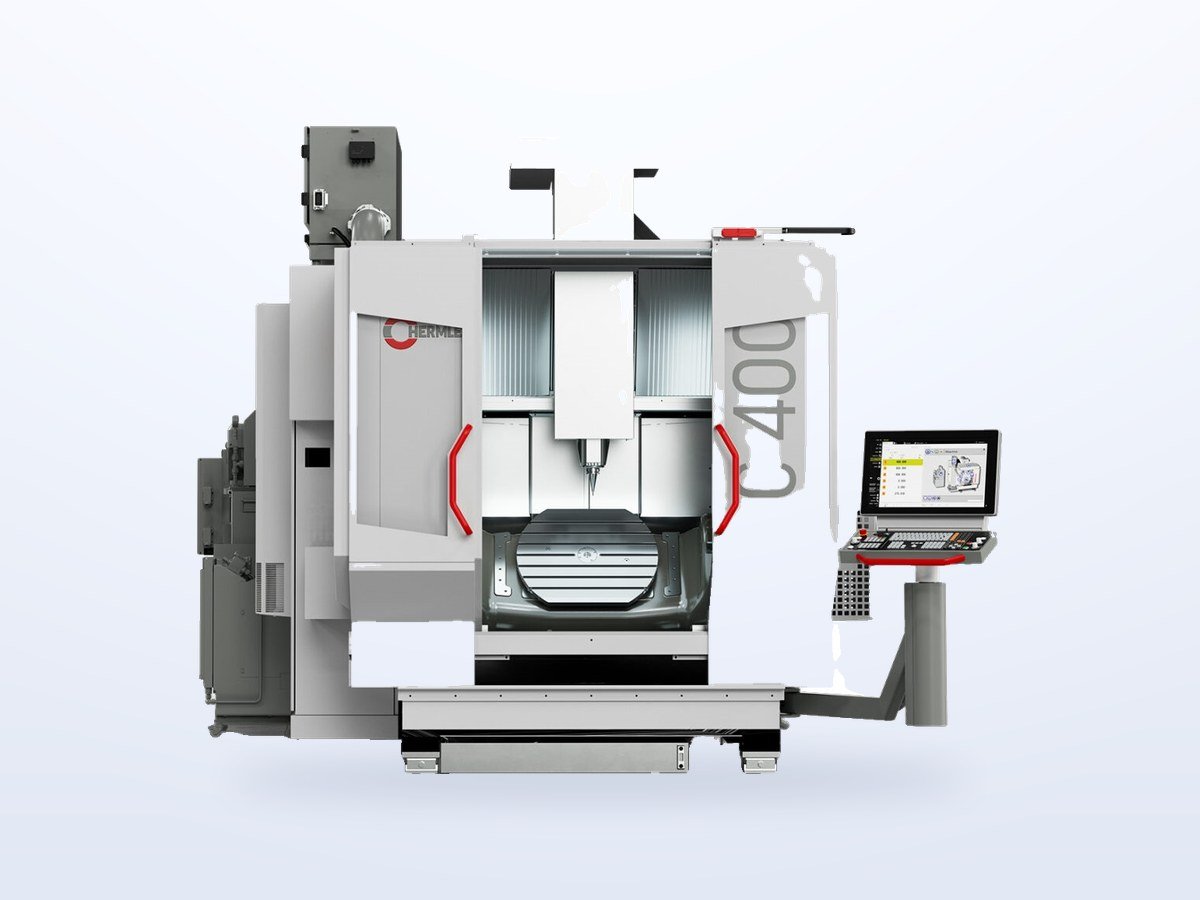
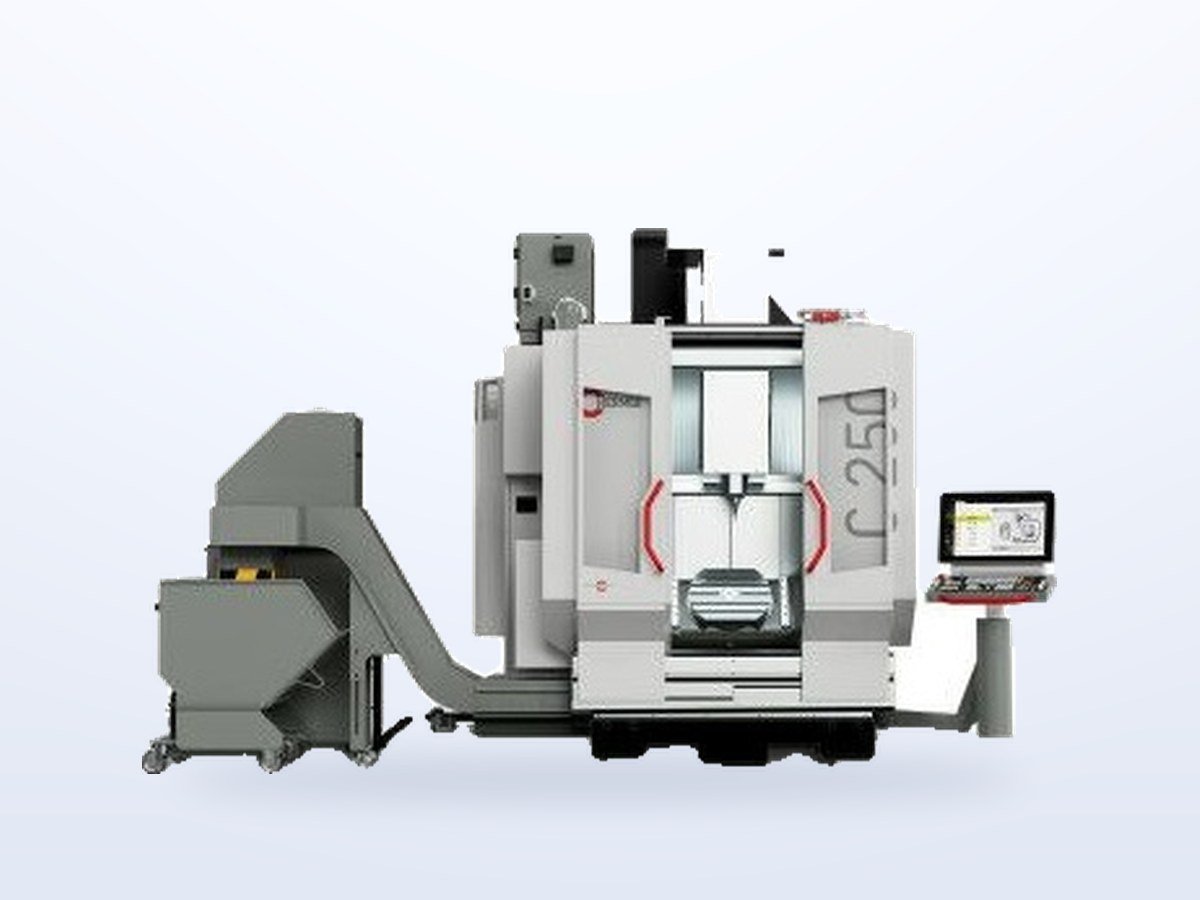
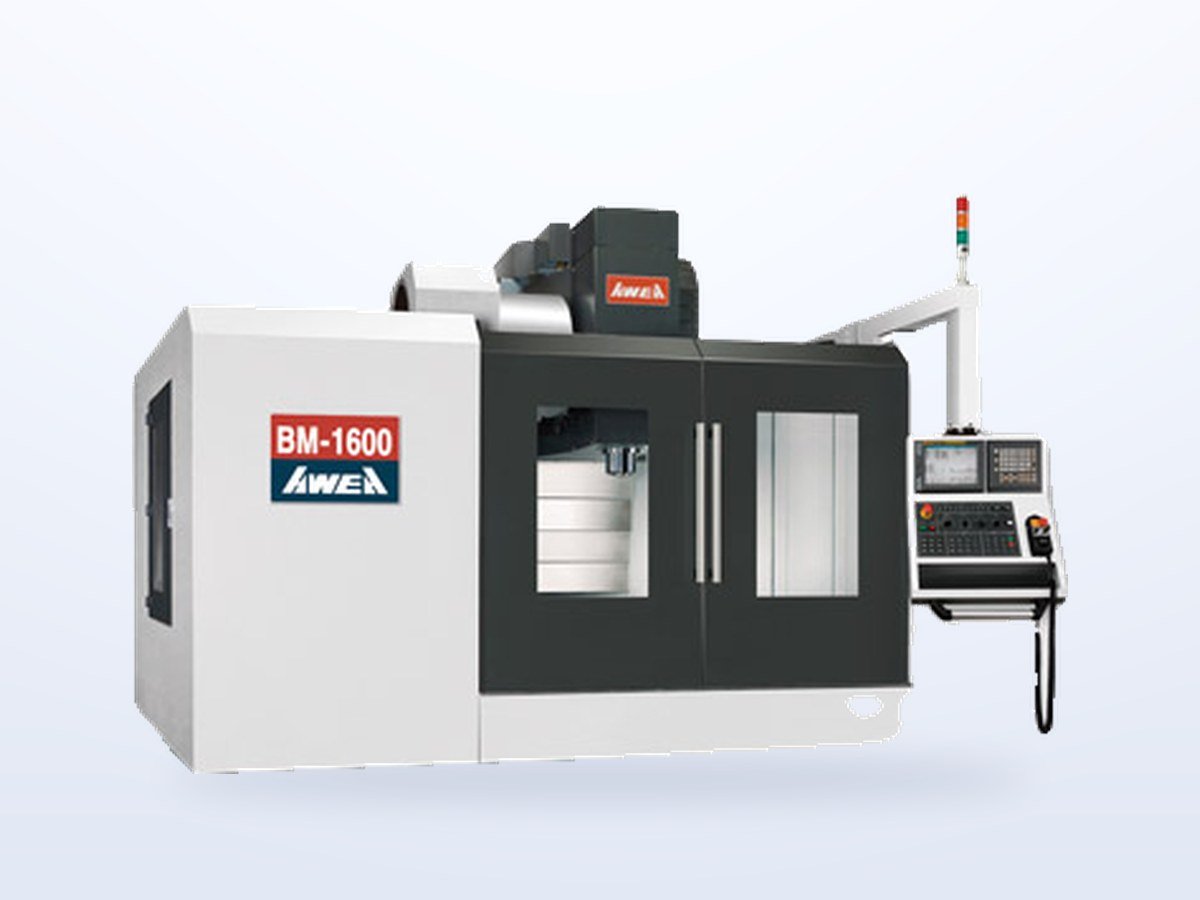
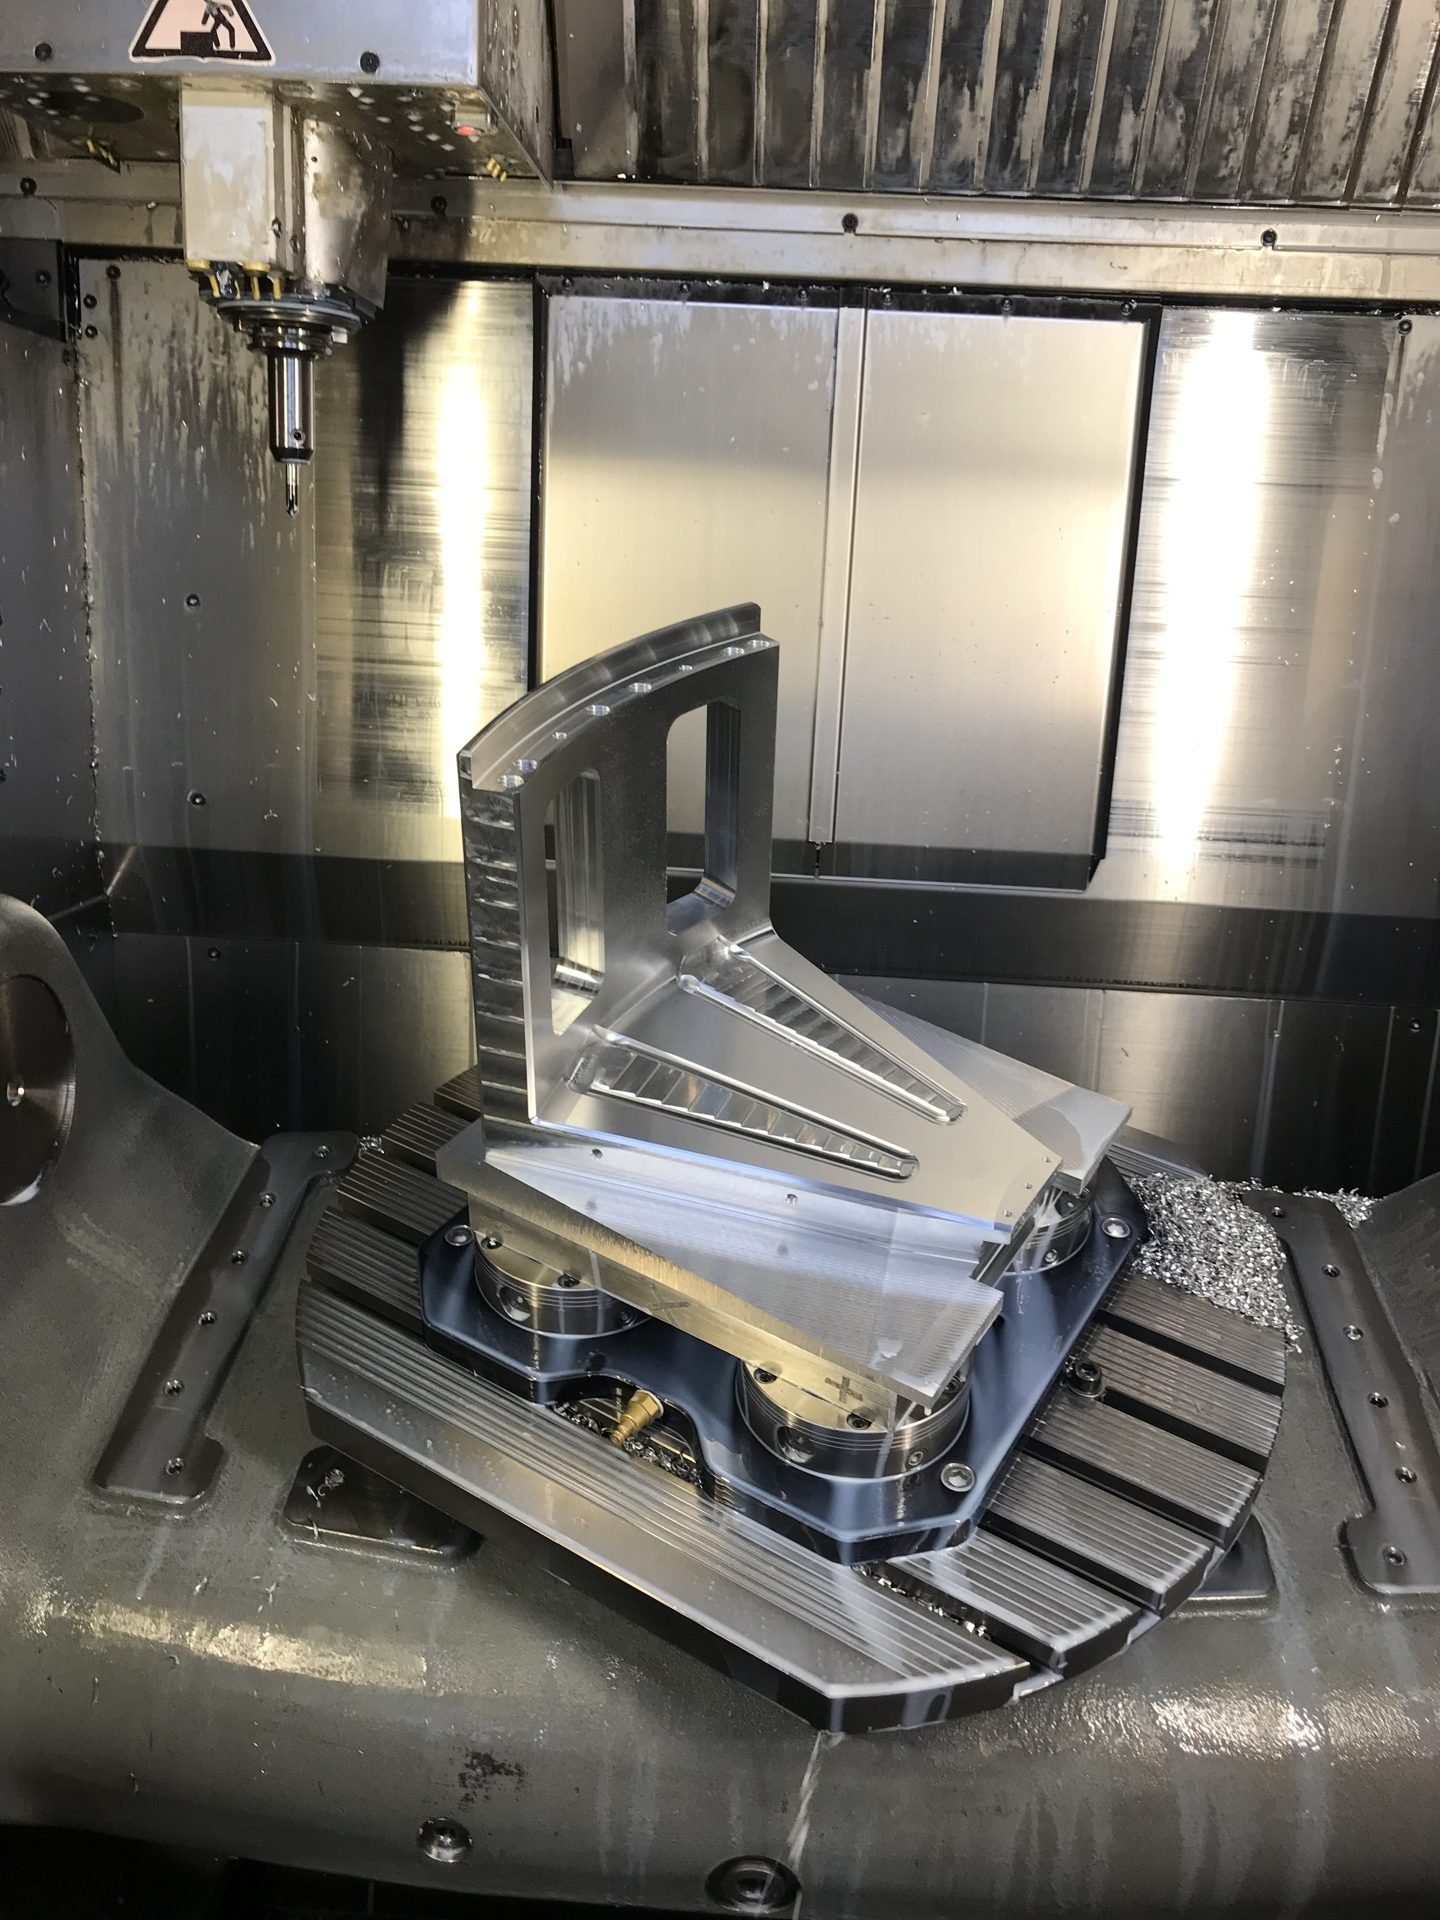
Von 5-achsigen HERMLE-Bearbeitungszentren bis hin zu großformatigen AWEA-Bearbeitungszentren: Auf rund 1.500 m² Produktionsfläche in Markdorf betreiben wir einen modernen, vollständig CAD-CAM-vernetzten Maschinenpark.
Fräsen, Drehen, Schleifen, Erodieren und 3D-Messtechnik unter einem Dach – ergänzt durch konventionelle Maschinen und einen eigenen Werkzeugbau. Daten fließen ohne Medienbruch aus dem 3D-Modell über SolidCAM in die Maschinensteuerung. Standardtoleranzen liegen bei ±0,02 mm – für Luftfahrtanwendungen auch enger.
Einblick
Einflug in unsere Fertigung
Vom Hof durch das Hallentor direkt in die Produktion: Materiallager, Montage und Bearbeitungszentren liegen bei uns auf kurzen Wegen – das spart Zeit in jedem Auftrag.
01 · Hauptmaschinen
Unsere Bearbeitungszentren
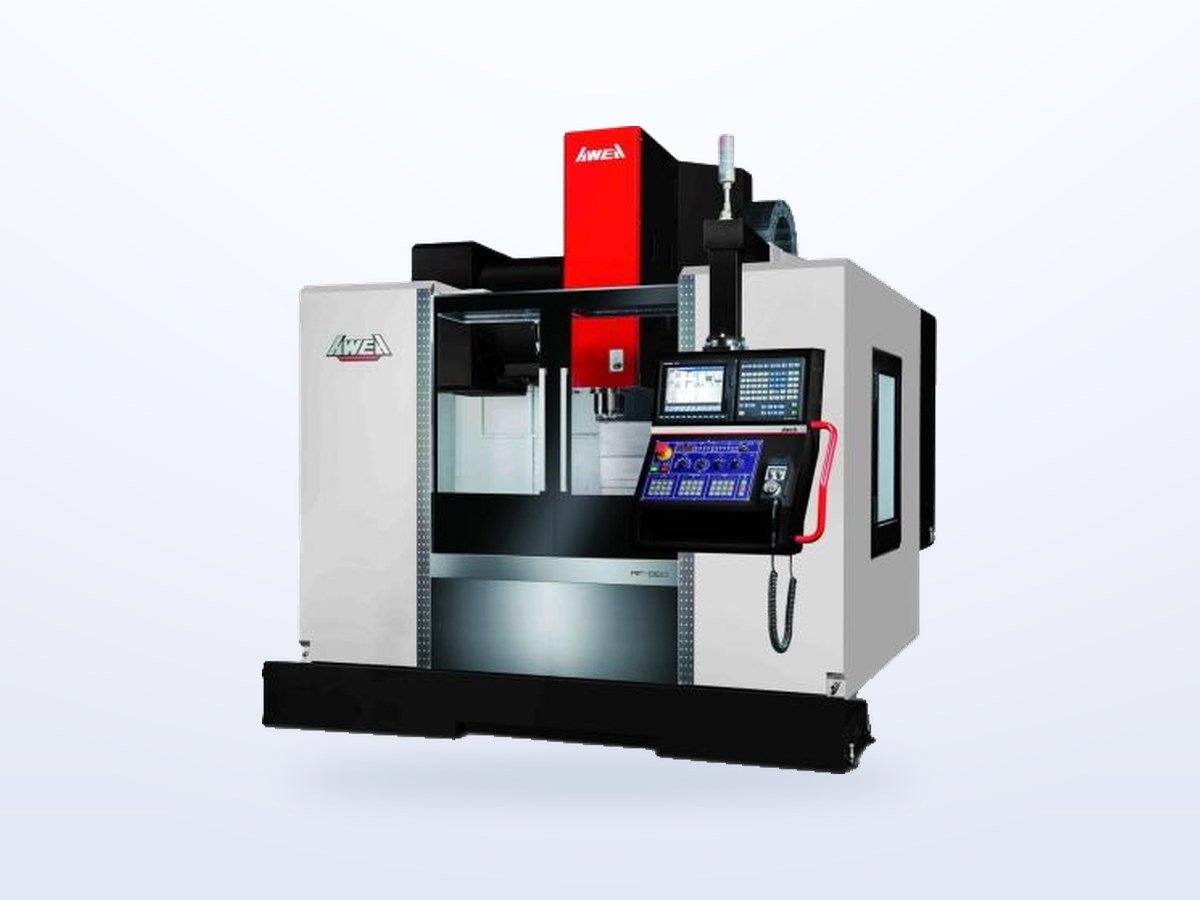
Maschinen im Bild
Ausgewählte Maschinen im Detail


02 · Vollständige Maschinenliste
Alle Maschinen nach Bereichen
FräsenDrehenSchleifenErodierenMesstechnik & KontrolleBohrenSägen & MaterialzurichtenWerkzeugbau & SonstigesKonstruktion, CAM & Arbeitsvorbereitung
14
| Maschine | Typ / Ausführung | Arbeitsbereich (mm) | Steuerung | Baujahr |
|---|---|---|---|---|
| HERMLE C400Neu 2026 | 5-Achs-Bearbeitungszentrum | 850 × 700 × 500 | Heidenhain TNC | 2026 |
| HERMLE C400 | 5-Achs-Bearbeitungszentrum | 850 × 700 × 500 | Heidenhain TNC 530 | 2014 |
| HERMLE C400 | 5-Achs-Bearbeitungszentrum | 850 × 700 × 500 | Heidenhain TNC 530 | 2014 |
| HERMLE C250Lang-Automation | 5-Achs-Bearbeitungszentrum | 600 × 550 × 450 | Heidenhain TNC 530 | 2023 |
| HERMLE C250 | 5-Achs-Bearbeitungszentrum | 600 × 550 × 450 | Heidenhain TNC 530 | 2021 |
| Lang Automation | Fanuc-Roboter, verknüpft mit HERMLE C250 | – | Fanuc | 2023 |
| AWEA 1600Großformat | 3-Achs-Bearbeitungszentrum | 1600 × 800 × 800 | Heidenhain TNC 426 PB | 2013 |
| AWEA 1450 | 3-Achs-Bearbeitungszentrum | 1450 × 600 × 500 | Heidenhain TNC 530 | 2018 |
| AWEA 860 | 3-Achs-Bearbeitungszentrum | 860 × 600 × 500 | Heidenhain TNC 530 | 2025 |
| AWEA 860 | 3-Achs-Bearbeitungszentrum | 860 × 600 × 500 | Heidenhain TNC 530 | 2019 |
| Kondia SEASKA | 5-Achs-Bearbeitungszentrum | 850 × 500 × 610 | Heidenhain TNC 530 | 2011 |
| Kondia A-10 | 3-Achs-Bearbeitungszentrum + 4. Achse | 1000 × 500 × 610 | Heidenhain TNC 530 | 2007 |
| Kondia A6 | 3-Achs-Bearbeitungszentrum | 800 × 600 × 500 | Heidenhain TNC 530 | 2011 |
| Deckel FP 41 CNC | Universal-Fräsmaschine | 750 × 335 × 315 | Dialog 4 | 1986 |
5
| Maschine | Typ / Ausführung | Arbeitsbereich (mm) | Steuerung | Baujahr |
|---|---|---|---|---|
| Hyundai WIA L300 | CNC-Drehzentrum | Ø 750 × 660 | Fanuc | 2017 |
| Hyundai WIA L2200MNeu 2025 | CNC-Drehzentrum mit angetriebenen Werkzeugen | Ø 350 × 661 | Fanuc | 2025 |
| Weiler E-50 | Zyklen-Drehmaschine | 270 × 1600 | Weiler D3 | 2007 |
| Weiler Praktikant | Drehmaschine | Spitzenhöhe 160 | – | 2014 |
| Weiler Condor B | Spitzendrehbank | Spitzenhöhe 160 | manuell | 1997 |
3
| Maschine | Typ / Ausführung | Arbeitsbereich (mm) | Steuerung | Baujahr |
|---|---|---|---|---|
| Kellenberger | Universal-Rundschleifmaschine | Ø 350 × 1000 | manuell | 1985 |
| Karstens | Universal-Rundschleifmaschine | Ø 300 × 750 | manuell | 1965 |
| Mägerle FD 7 | Flachschleifmaschine mit Digital-Quermesseinrichtung und Diaformgerät | 1000 × 550 | manuell | 1977 |
1
| Maschine | Typ / Ausführung | Arbeitsbereich (mm) | Steuerung | Baujahr |
|---|---|---|---|---|
| Charmilles | Senkerodiermaschine | 500 × 400 × 300 | – | 1993 |
6
| Maschine | Typ / Ausführung | Arbeitsbereich (mm) | Steuerung | Baujahr |
|---|---|---|---|---|
| Zeiss PRISMO 7Überholt 2026 | 3D-Koordinatenmessmaschine, generalüberholt 2026 | 900 × 1200 × 650 | Calypso 8 | 1998 |
| TESA MICRO-HITE 3D | Koordinatenmessgerät | 460 × 510 × 420 | TESA Reflex | 2007 |
| FARO Prime 1,8 | Messarm | Ø 1,8 m | – | 2013 |
| Profilprojektor | Optische Prüfung | – | – | 1987 |
| Rauheitsmessgerät | Oberflächenprüfung | – | – | 1996 |
| Härteprüfgerät | Rockwell | – | – | 1984 |
3
| Maschine | Typ / Ausführung | Arbeitsbereich (mm) | Steuerung | Baujahr |
|---|---|---|---|---|
| IBARMIA AZ-34 | Radialbohrwerk | X/Y R 500 · Z 900 | – | 2007 |
| Alzmetall | Tischbohrmaschine | – | – | 1995 |
| Gewindeschneidmaschine | – | – | – | 1995 |
3
| Maschine | Typ / Ausführung | Arbeitsbereich (mm) | Steuerung | Baujahr |
|---|---|---|---|---|
| KASTO | Sägeautomat | Ø 250 | – | 1996 |
| KASTO | Kreissäge | – | – | 1995 |
| MACO | Diskus-Schleifmaschine | Ø 180 | – | 2000 |
5
| Maschine | Typ / Ausführung | Arbeitsbereich (mm) | Steuerung | Baujahr |
|---|---|---|---|---|
| WerkzeugvoreinstellungNeu 2025 | Traub | – | – | 2025 |
| Werkzeug-, Bohrer- und Stichelschleifmaschinen | – | – | – | – |
| Honmaschine | – | – | – | – |
| Entgratmaschinen | diverse Maschinen und Werkzeuge | – | – | – |
| Easymarker | Beschriftungssystem | – | – | 2007 |
5
| Maschine | Typ / Ausführung | Arbeitsbereich (mm) | Steuerung | Baujahr |
|---|---|---|---|---|
| PTC Creo 2.0 (Pro/Engineer)Update 2025 | 3D-CAD | – | – | 2025 |
| Siemens NX 11 | 3D-CAD | – | – | 2017 |
| AutoCAD Mechanical | 2D-CAD | – | – | 2010 |
| SolidCAM | CAM-Programmiersystem, 2 Arbeitsplätze | – | – | 2016 / 2025 |
| Goliath | Betriebsdatenerfassung / PPS (MKS) | – | – | 2007 |
03 · Werkstoffe & Losgrößen
Vom Einzelstück bis zur Kleinserie
Losgrößen reichen vom Einzelstück bis zur Kleinserie, Lieferzeiten je nach Projekt zwischen 2 und 12 Wochen. Durch unsere vollständige Inhouse-Fertigung – von der Konstruktion über die Zerspanung bis zur Endmontage und Abnahme – behalten wir die Qualität jedes Bauteils durchgängig unter Kontrolle.
04 · Anwendungsfälle
Fachwissen aus der Praxis
Werkstoff-Übersicht: Welche Metalle und Kunststoffe wir für die Präzisionsfertigung verarbeiten
Die Werkstoffauswahl entscheidet im Maschinen- und Vorrichtungsbau über Funktion, Lebensdauer und Wirtschaftlichkeit eines Bauteils. Homburger zerspant in Markdorf eine breite ...
Qualitätskontrolle inhouse: Wie wir Präzision messbar machen
Qualität entsteht nicht erst am Ende, sondern begleitet jeden Fertigungsschritt. Bei Homburger ist die Kontrolle fester Bestandteil der eigenen Wertschöpfung ...
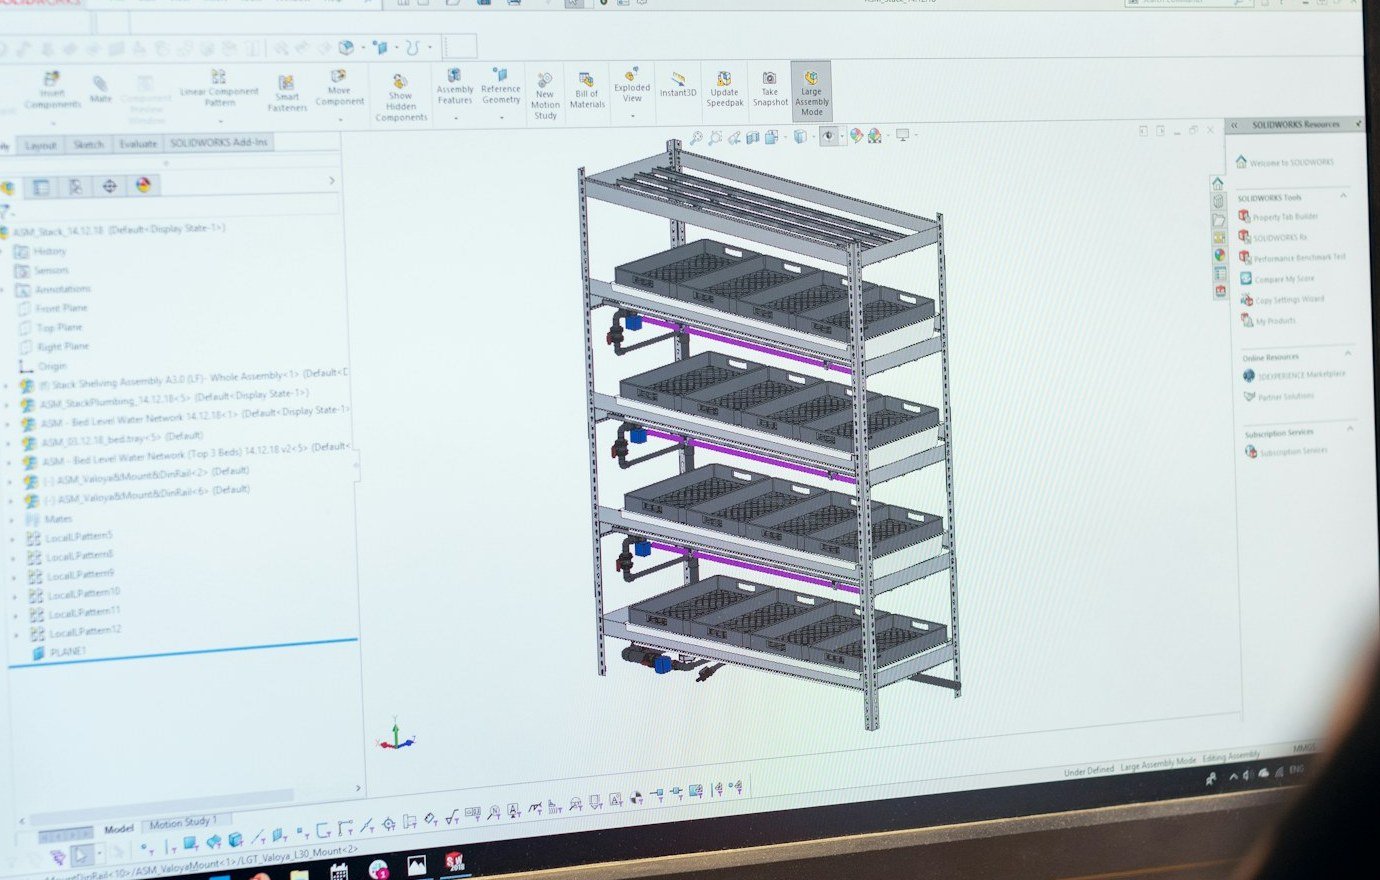
Engineering und CAD-Konstruktion: Von der Idee zur fertigen Vorrichtung
Eigene Entwicklungen, Konzepte und Entwürfe sind bei Homburger eine Leidenschaft. Unser Engineering-Team setzt immer wieder intelligente Lösungen in die Praxis ...
Einblicke · Maschinenpark
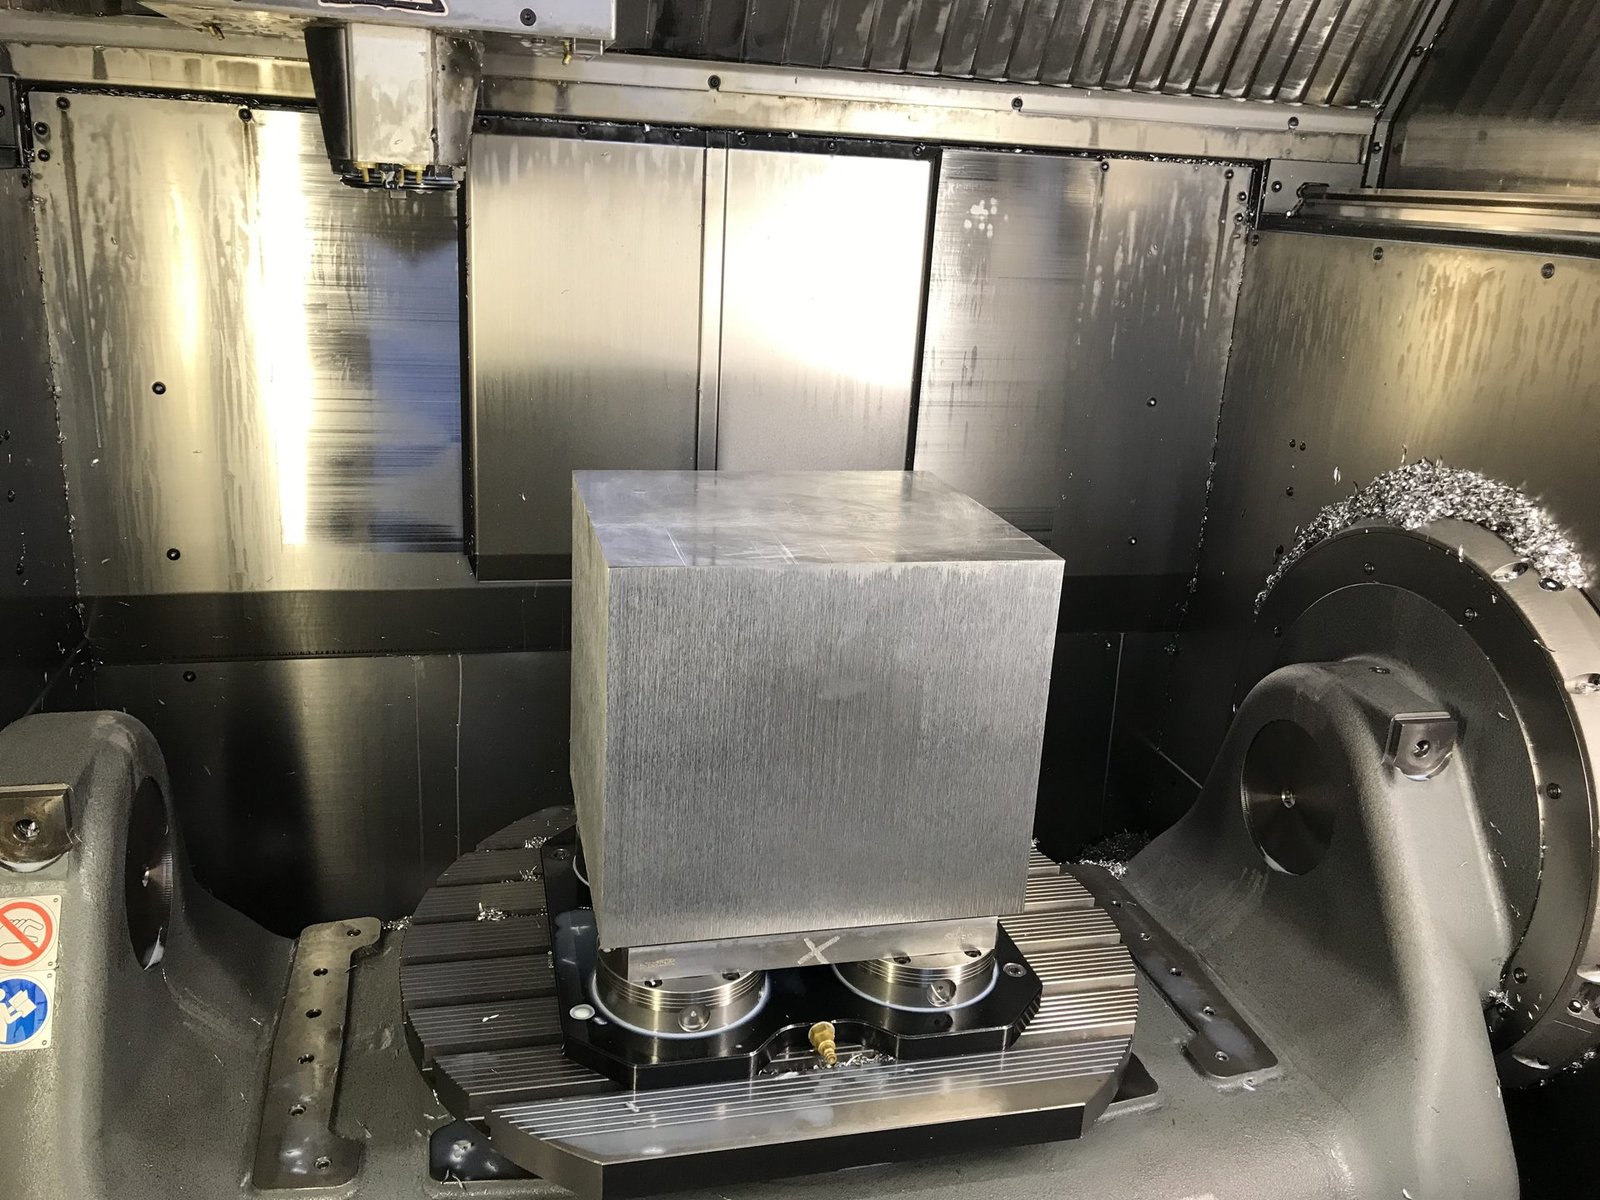
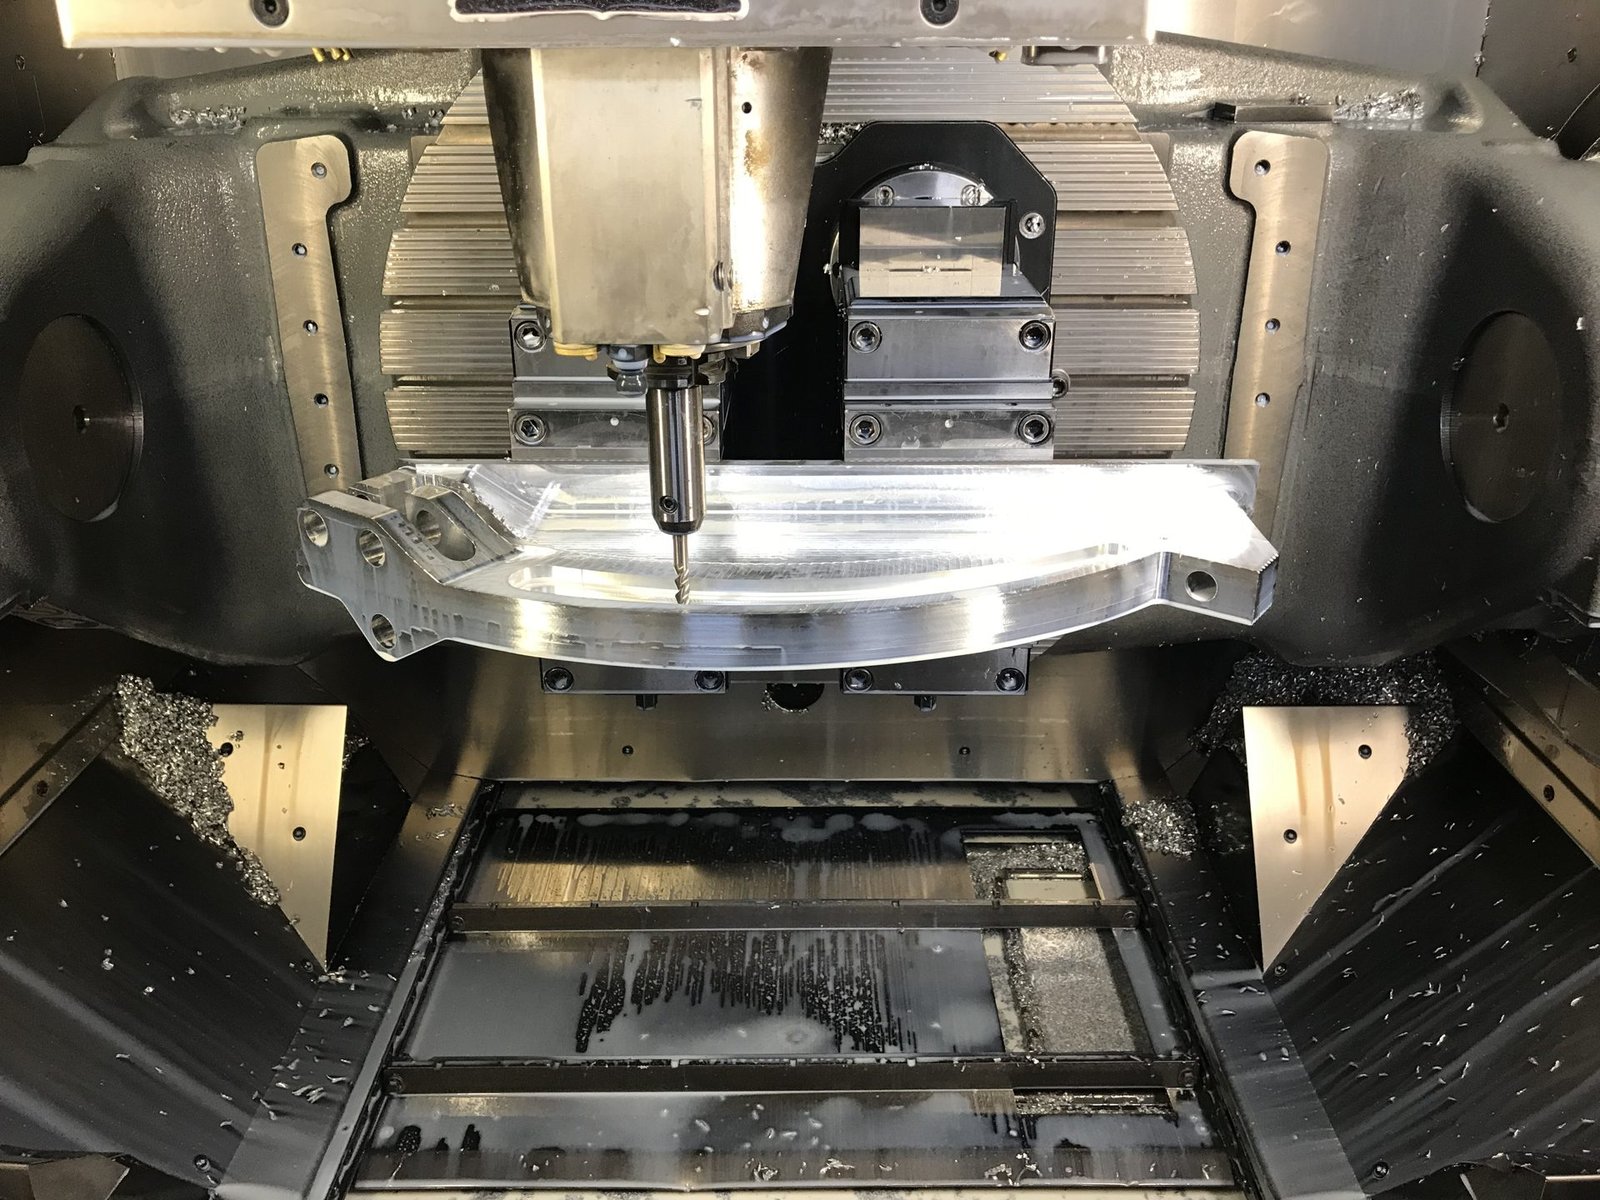
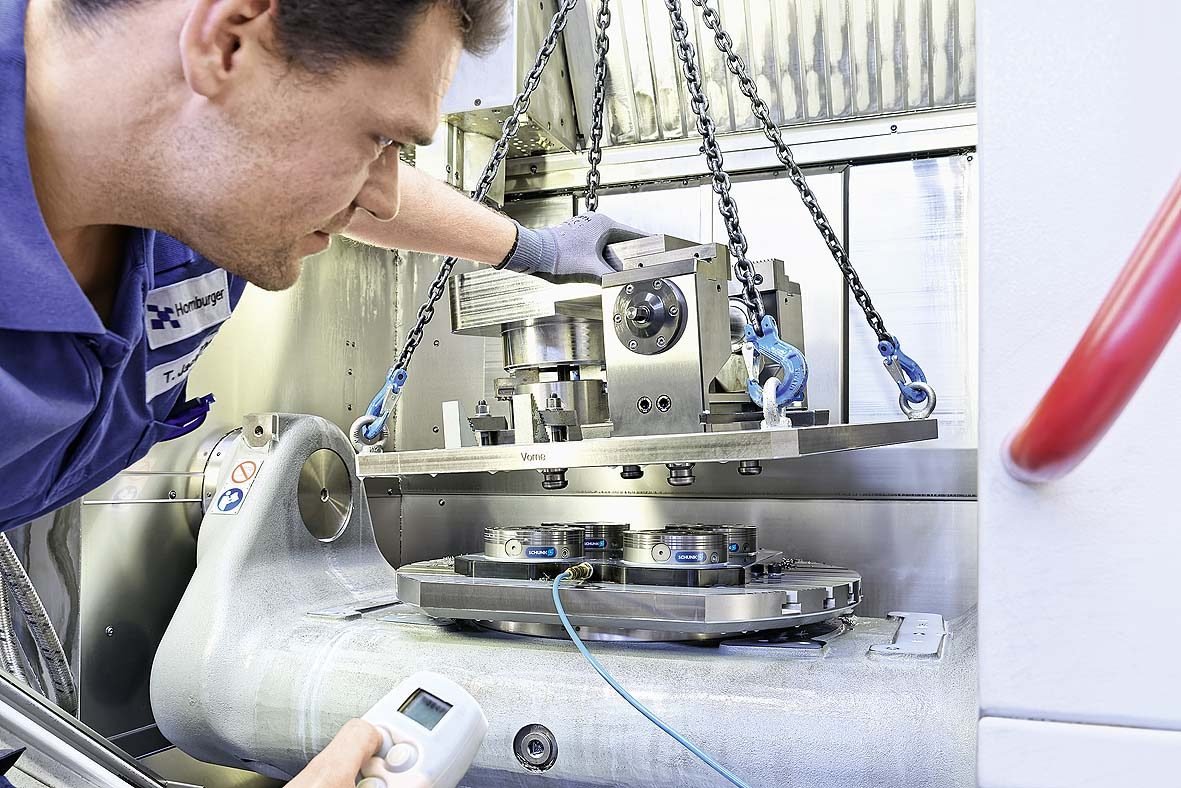
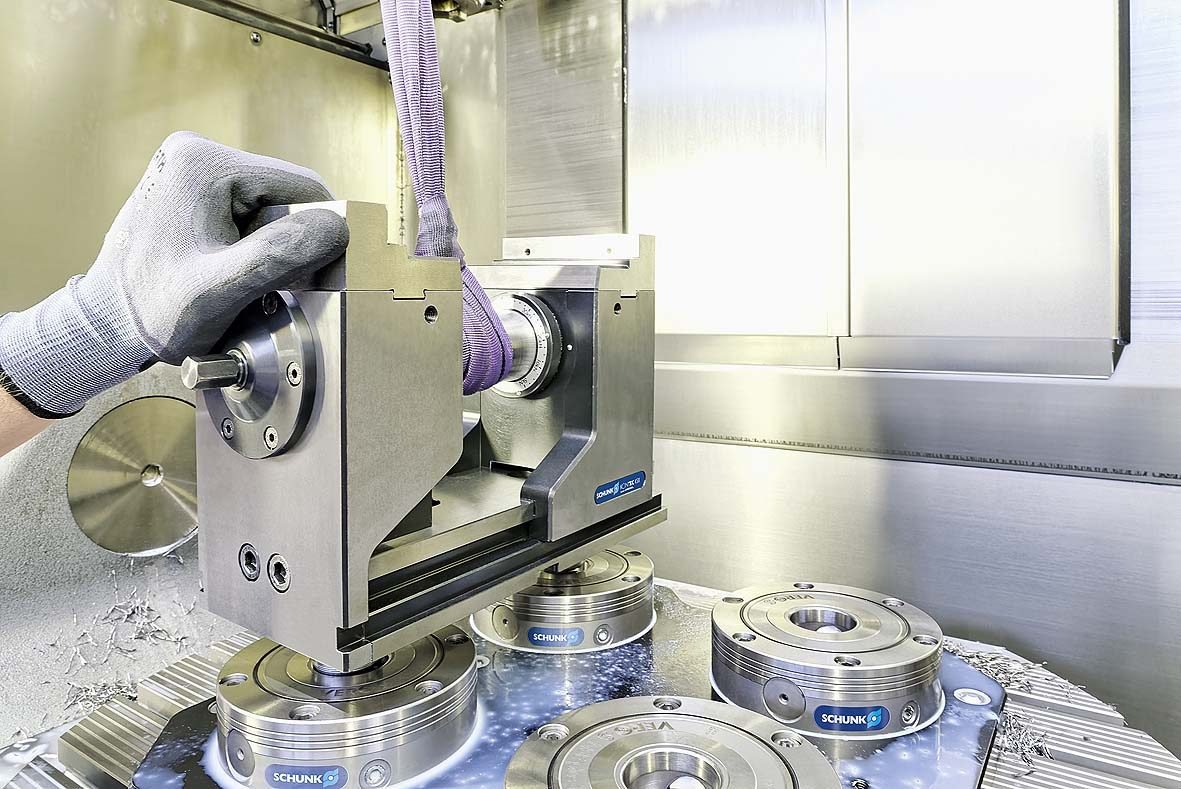
Unsere Maschinen im Einsatz
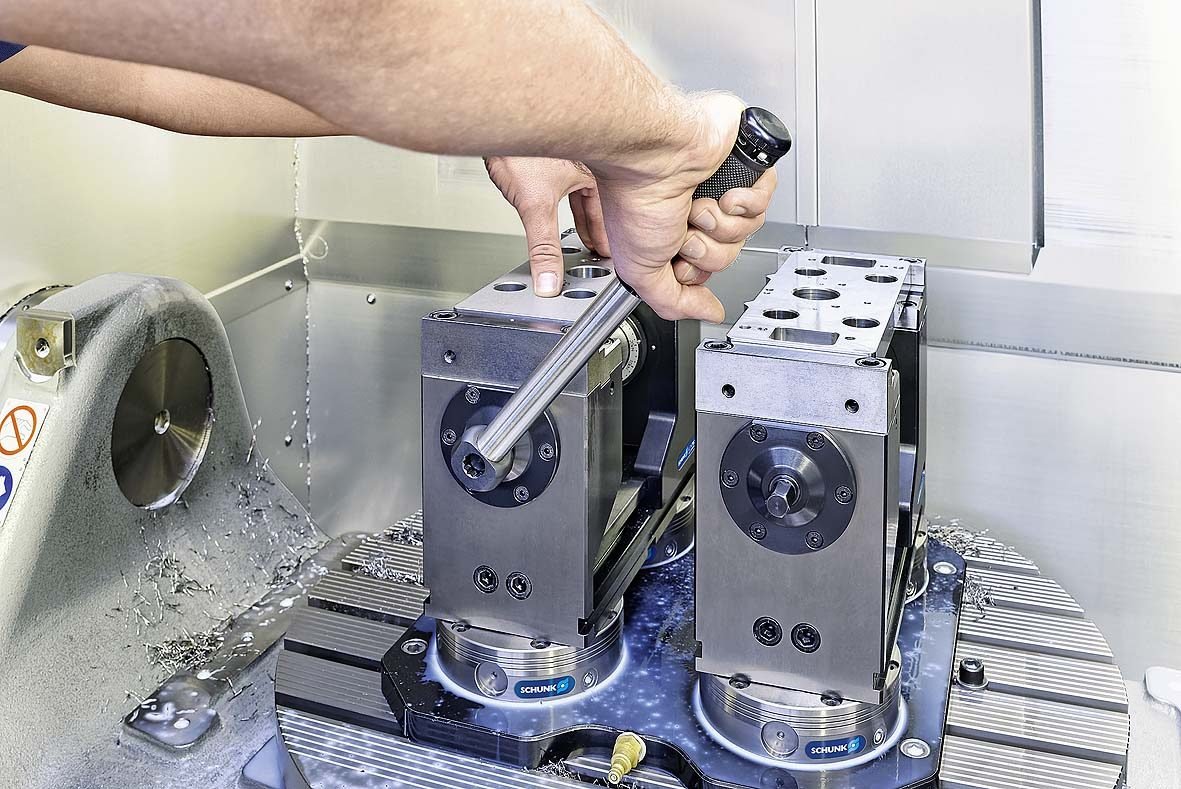
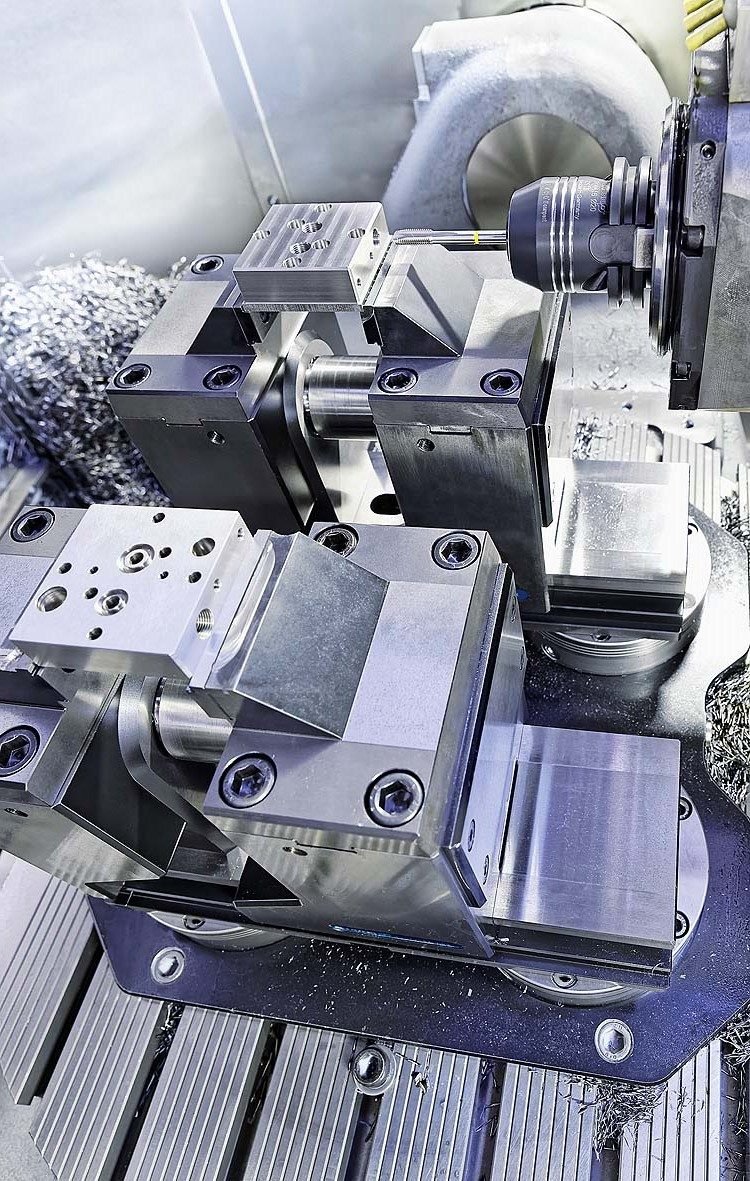
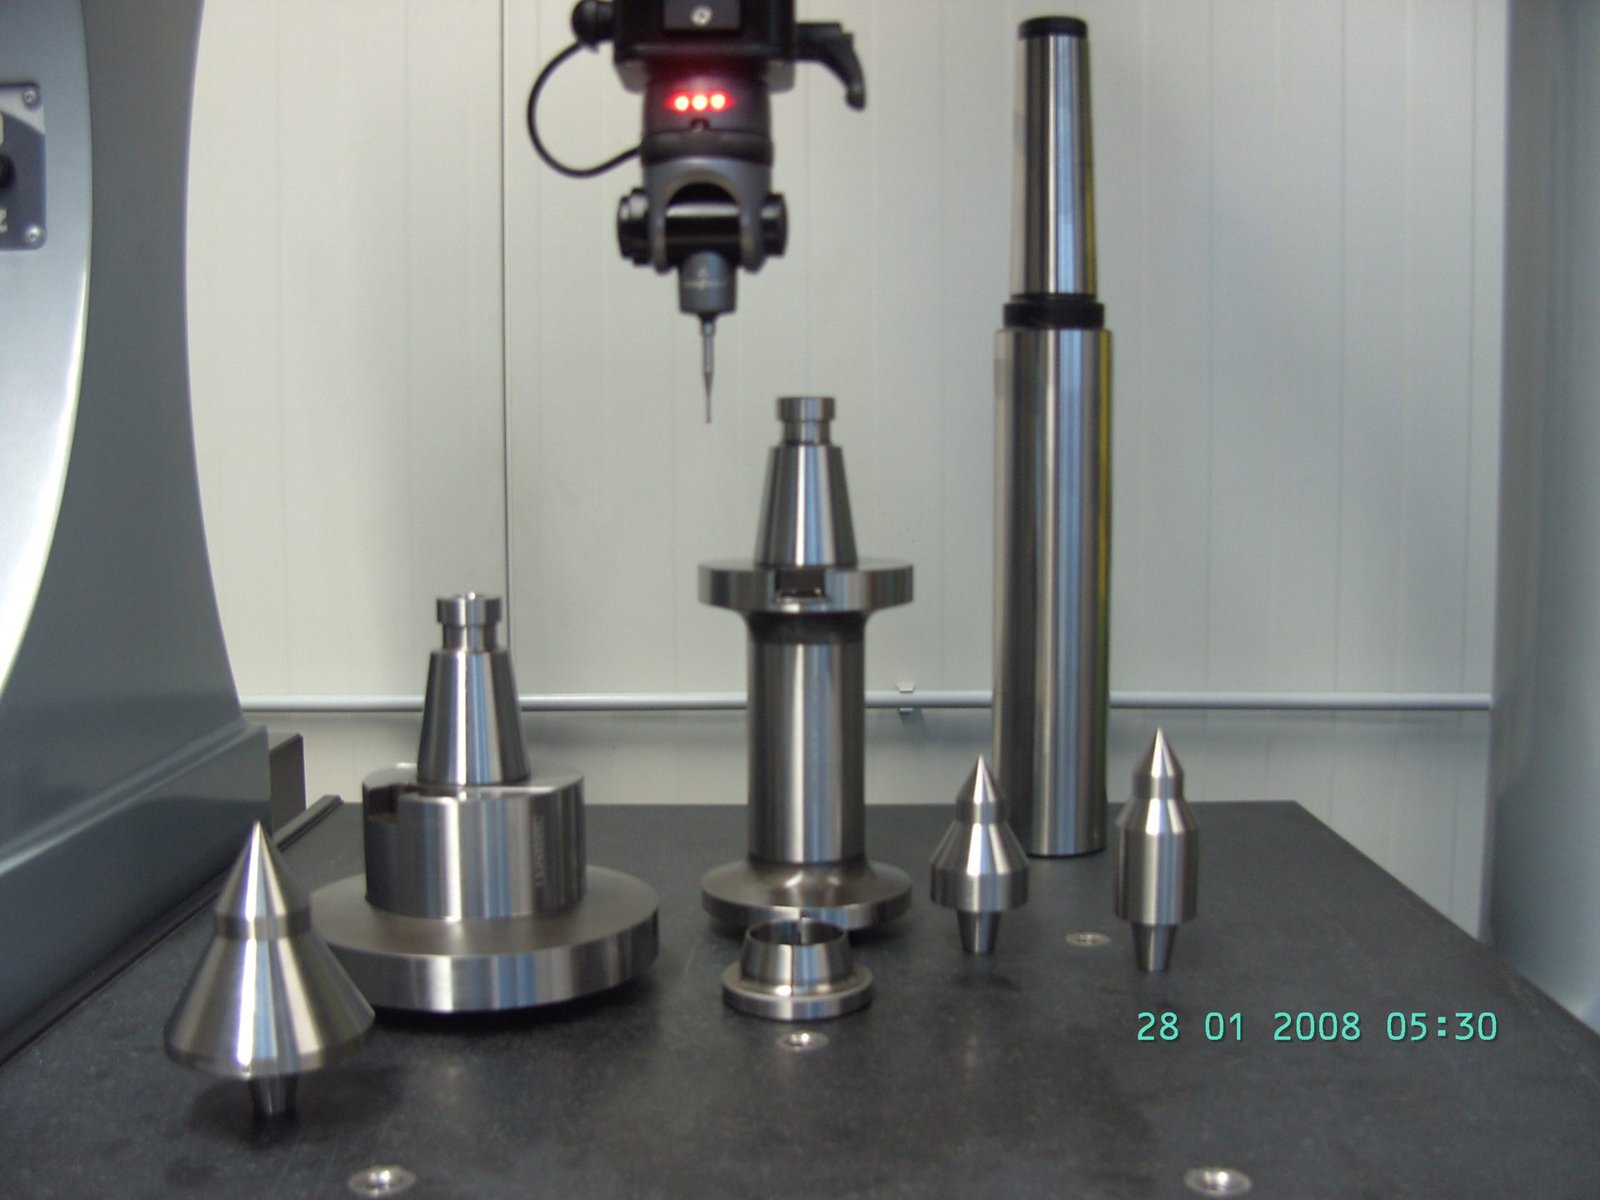
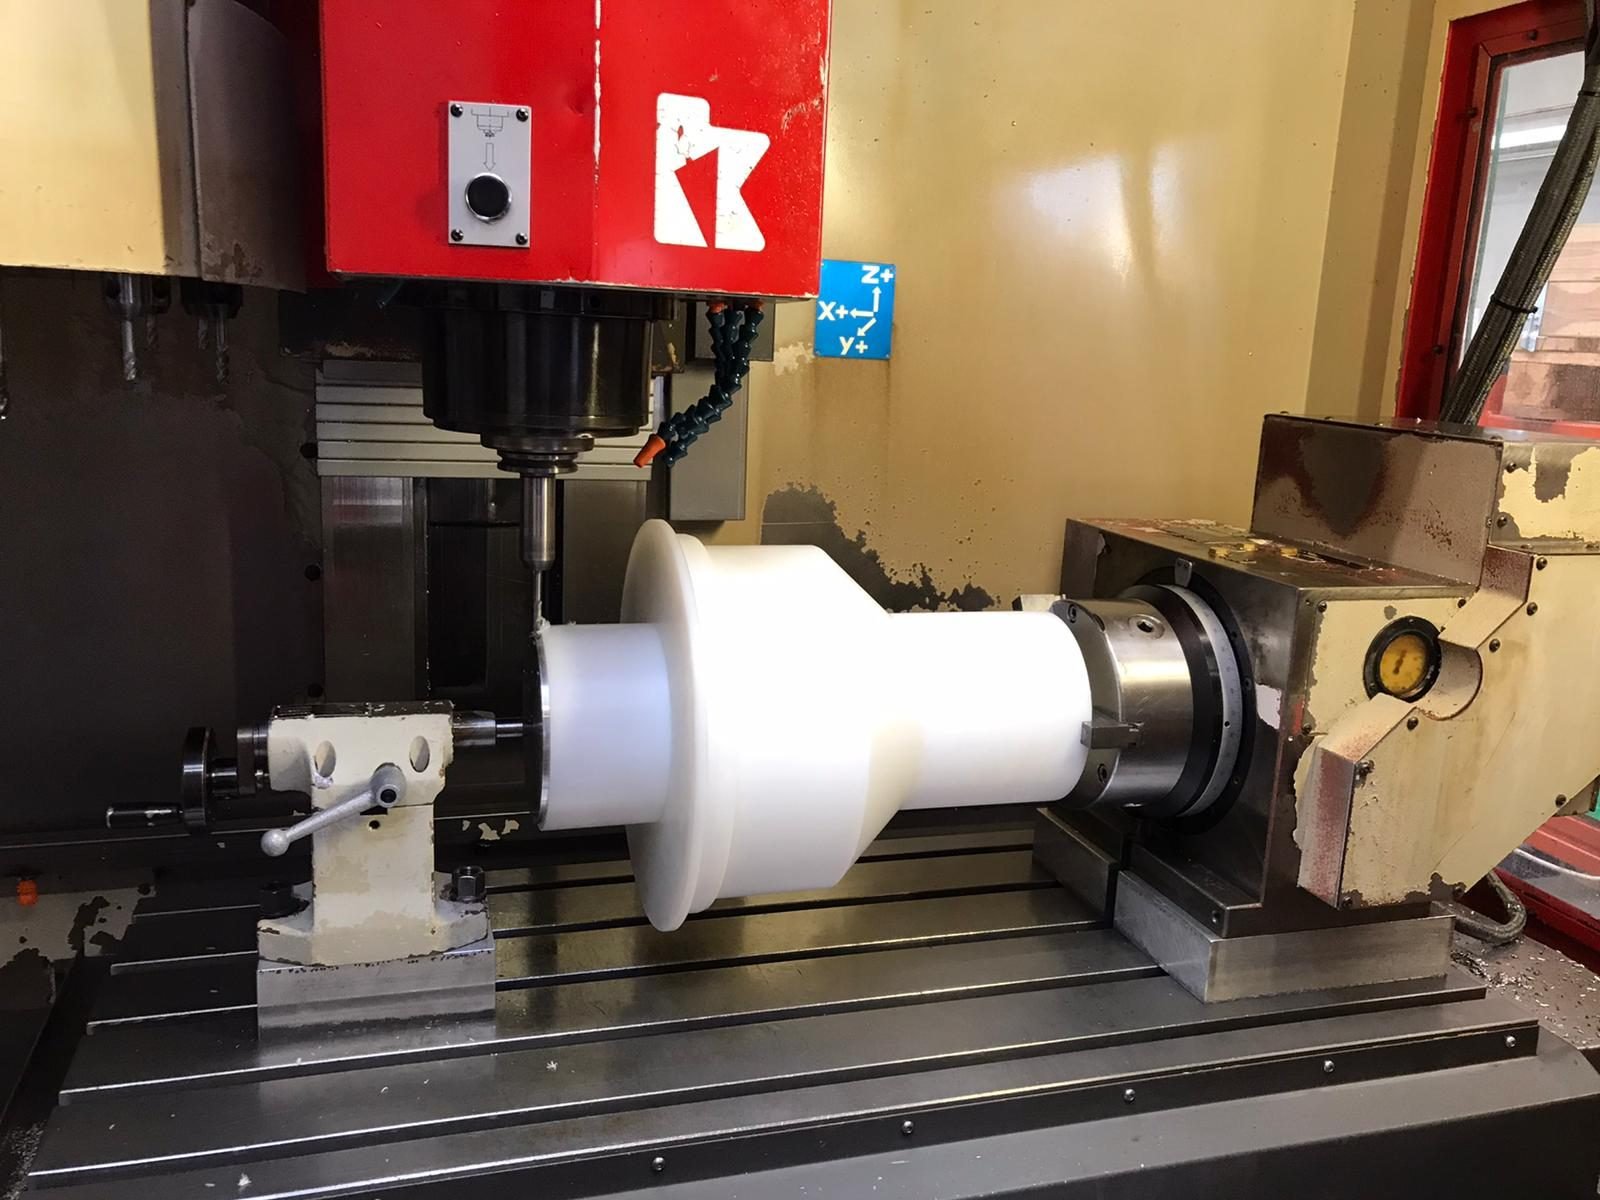
← Wischen oder scrollen · Klick für Großansicht →
05 · Fragen & Antworten
Häufige Fragen
Unser Maschinenpark ist auf eine breite Werkstoffpalette ausgelegt – von Standardstählen bis zu Hochleistungswerkstoffen für die Luftfahrt.
Stähle
- Baustahl (z. B. S235, S355)
- Vergütungsstahl (z. B. 42CrMo4, C45)
- Edelstahl rostfrei (z. B. 1.4301, 1.4404, 1.4571)
- Werkzeugstahl, auch gehärtet
Nichteisenmetalle
- Aluminium, inklusive hochfester Luftfahrtlegierungen
- Messing und Kupfer
- Titan (z. B. Grade 2, Grade 5)
Technische Kunststoffe
- PA (Polyamid)
- POM
- PEEK
- PTFE
Dank unserer Umstempelberechtigung (TÜV SÜD) bleibt jeder Werkstoff vom Wareneingang bis zum Endprodukt lückenlos rückverfolgbar.
Unsere Standardtoleranz liegt bei ±0,02 mm. Für MRO-Tooling und Hochpräzisionsbauteile fertigen wir auf Wunsch auch enger – je nach Nennmaß, Geometrie und Werkstoff.
Was das in der Praxis bedeutet
- Wiederholgenauigkeit auch in der Kleinserie
- Passgenauigkeit für Spann-, Mess- und Montagevorrichtungen
- Reproduzierbare Bohrpositionen, etwa bei Vorrichtungen für die Triebwerkswartung
Messung und Protokoll
Wir prüfen mit 3D-Koordinatenmesstechnik (Zeiss PRISMO 7) und kalibrierten Messmitteln. Auf Wunsch erhalten Sie ein dokumentiertes Messprotokoll – bei Luftfahrtaufträgen ist es Bestandteil der Lieferung.
Ja – zeichnungsgebundene Fertigung nach internationalen Standards ist unser Tagesgeschäft. Wir fertigen Vorrichtungen und Bauteile 100 % konform nach amerikanischen Zeichnungen, inklusive Zollmaßsystem, ASME/ANSI-Normen und kundenspezifischen Luftfahrtstandards.
Für Triebwerkshersteller und MRO-Betriebe wie Lufthansa Technik, MTU Aero Engines und Rolls-Royce liefern wir die komplette Dokumentation – COC, Belastungstest und CE-Dokumentation sind Standard.
3D-CAD-Konstruktion
- PTC Creo (Pro/Engineer)
- Siemens NX
- AutoCAD Mechanical für 2D-Zeichnungen
CAM-Programmierung
SolidCAM – direkt mit unseren Bearbeitungszentren vernetzt, sodass Daten ohne Medienbruch aus dem 3D-Modell in die Maschinensteuerung fließen.
Akzeptierte Dateiformate
- 3D: STEP, IGES, STL, native NX- und Creo-Daten
- 2D: PDF, DXF, DWG
- Fotos oder Scans von Mustern, Skizzen und Altzeichnungen
Ohne CAD-Daten? Kein Problem – wir konstruieren das Bauteil bei Bedarf neu (siehe Reverse Engineering).
EXC3 ist eine Ausführungsklasse nach DIN EN 1090-2 für tragende Schweißkonstruktionen mit erhöhten Anforderungen an Sicherheit, Werkstoff und Nachweisführung.
Unser Ansatz
Für EXC3-Schweißarbeiten arbeiten wir mit zertifizierten Netzwerkpartnern zusammen. Sie erhalten trotzdem alles aus einer Hand – auch wenn Schweißbaugruppen Teil eines größeren Vorrichtungs- oder Maschinenbauprojekts sind.
- Ein Ansprechpartner für das gesamte Projekt
- Geprüfte Schweißprozesse und Schweißnachweise
- Nahtlose Integration in CNC-Bearbeitung und Endmontage
- Vollständige Dokumentation inklusive Schweißprotokollen
Fräsen
- Bis 1.600 × 800 × 800 mm auf dem AWEA-Großformat-Bearbeitungszentrum
- Bis 850 × 700 × 500 mm in der 5-Achs-Simultanbearbeitung (HERMLE C400)
Drehen
- Bis Ø 750 × 660 mm auf dem CNC-Drehzentrum
- Wellen bis 1.600 mm Länge auf der Zyklendrehmaschine
Größere Baugruppen und Vorrichtungen montieren und vermessen wir in unserer eigenen Montage – auch mit dem FARO-Messarm für großvolumige Bauteile.
Ja – besonders gefragt bei der Nachfertigung abgekündigter Ersatzteile.
Unser Vorgehen
- Vermessung des Musters mit 3D-Koordinatenmesstechnik und Messarm
- Neukonstruktion als 3D-Modell mit bemaßter Fertigungszeichnung
- Fertigung des Bauteils direkt aus dem neuen Modell
- Optional: Optimierung – z. B. anderer Werkstoff, verbesserte Geometrie, längere Standzeit
Typische Anwendungen
- Ersatzteile für ältere oder abgekündigte Maschinen
- Nachfertigung beschädigter Vorrichtungen ohne Originalzeichnung
- Dokumentation gewachsener Konstruktionen
Sie erhalten nicht nur das Bauteil, sondern auch das CAD-Modell mit Zeichnung – Nachbestellungen sind damit jederzeit möglich.
Ja – Endmontage und Prüfung sind fester Bestandteil unserer Wertschöpfung. Nach der Zerspanung gehen die Bauteile direkt in unsere eigene Montage.
Was wir montieren
- Komplette Vorrichtungen mit Spann-, Klemm- und Positioniertechnik
- Pneumatische und hydraulische Baugruppen
- Sondermaschinen und Maschinenbaugruppen
- MRO-Tooling inklusive Funktionsprüfung
Prüfung und Abnahme
- Maßprüfung mit 3D-Koordinatenmesstechnik
- Belastungstests nach Kundenspezifikation
- Funktionsprüfung der Baugruppe
- Abnahmeprotokoll und CE-Dokumentation
Sie erhalten eine abnahmebereite, geprüfte Baugruppe – ohne Nacharbeit bei der Inbetriebnahme.
Unser Anspruch
Qualität, die bleibt
Wir fertigen konsequent „Made in Germany“ und setzen auf lokale Wertschöpfungsketten – für kurze, zuverlässige Lieferzeiten und gleichbleibende Qualität nach EN ISO 9001:2015.
Bei Homburger Maschinenbau sind Nachhaltigkeit, Umweltbewusstsein und gesellschaftliche Verantwortung kein Trend, sondern eine Verpflichtung – vom Materialeinsatz bis zur Ausbildung junger Fachkräfte.
